
XK-MA-G700
本产品图片仅供参考,产品外观、参数、配置请以实物为准,因技术迭代优化,部分细节可能存在变更。
六轴镁合金防爆去毛刺机床采用 X/Y/Z/A/C + 工具旋转六轴联动结构,摇篮回转工作台实现工件一次装夹六面加工;配置浮动动力头自适应铸件变形,解决镁合金压铸件分型线、浇口、内腔交叉孔毛刺去除难题。整机配置全封闭防爆舱、火花温度监测、湿式镁屑除尘抑爆系统,严格遵循 AQ4272‑2025 安全规范,消除镁粉尘起火爆炸风险,实现镁合金零部件自动化、一致性去毛刺加工,替代传统人工打磨,提升良率与生产安全性。
六轴镁合金防爆去毛刺机床采用 X/Y/Z/A/C + 工具旋转六轴联动结构,摇篮回转工作台实现工件一次装夹六面加工;配置浮动动力头自适应铸件变形,解决镁合金压铸件分型线、浇口、内腔交叉孔毛刺去除难题。整机配置全封闭防爆舱、火花温度监测、湿式镁屑除尘抑爆系统,严格遵循 AQ4272‑2025 安全规范,消除镁粉尘起火爆炸风险,实现镁合金零部件自动化、一致性去毛刺加工,替代传统人工打磨,提升良率与生产安全性。
一、结构组成与特点
整机由床身主体、六轴运动单元、浮动加工主轴模块、防爆防护系统、镁屑粉尘收集系统、数控控制系统、工装夹具七大模块组成,兼顾多面加工能力与镁合金防爆安全要求。
1、机械本体结构
- 高刚性铸造床身 + 龙门 / 立式框架:抗切削振动,保证复杂曲面轨迹精度,整机全封闭防爆防护舱,防止镁粉尘向外扩散;防爆舱门带安全联锁,舱门未关闭设备禁止启动。
- 六轴联动运动机构:X/Y/Z 三个直线轴 + A/C 两个回转摇篮轴 + 工具旋转轴;摇篮 A/C 轴可实现工件多角度翻转,一次装夹完成工件六面、内腔、孔口、分型线毛刺处理,无需人工二次翻面。
- 浮动式加工动力头:主轴带浮动补偿机构,可自适应压铸件来料变形偏差,避免过切、撞刀;可快速切换铣刀、磨头、锉刀、钢丝刷多种工具,处理浇口、渣包、顶针痕迹、内腔交叉孔毛刺。
- 快速更换工装夹具:适配多品种镁合金压铸件,定位精准,满足新能源、汽配镁壳体批量生产。
2、防爆专项结构(镁合金核心)
- 防爆电气系统:舱内电机、开关、照明全部采用防爆等级元器件,整机可靠接地,消除静电火花源。
- 火花‑温度监测传感:加工腔内置火花探测器、温度传感器,检测到火花、异常高温立刻联锁停机、报警。
- 镁屑专用湿式防爆除尘集屑系统:加工产生镁屑、镁粉尘即时负压抽取,湿式抑爆处理,避免镁粉尘悬浮积聚;风管防静电、防积尘,符合 AQ4272‑2025 风速要求;镁屑密闭收集,禁止干式堆积。
- 隔离防护:舱内避免摩擦撞击产生火花,选用适配镁合金硬质合金刀具,减少切削摩擦起火风险;配置 D 类金属火灾灭火接口,严禁用水灭火。
3、数控控制系统
采用六轴联动 CNC 系统,支持 CAM 导入 3D 模型路径,支持现场示教编程;具备参数记忆、加工计数、防爆安全状态监控、故障报警、刀具损耗提醒等日志存储功能。
二、工作原理
1、机械加工原理
镁合金压铸毛坯装夹在摇篮 A/C 回转工作台上,X/Y/Z 直线轴实现工具空间位移,A/C 摇篮轴驱动工件多角度翻转姿态;六轴联动合成空间运动轨迹,刀具沿着铸件分型线、浇口、渣包、交叉孔、内腔棱边做铣削、锉削、打磨复合运动,去除披锋与毛刺;浮动主轴实时补偿工件铸造误差,保证去毛刺一致性,防止过切损伤合格基体材料。
2、防爆安全工作原理
设备运行全过程,负压湿式除尘系统持续抽取加工区域镁粉尘、镁切屑;火花、温度传感器实时监测舱内工况;一旦检测火花、超温,系统立即切断加工主轴,触发报警,联动除尘系统,阻止镁粉尘燃烧爆炸风险;镁屑进入湿式集屑箱密闭储存,定期转运,杜绝镁粉自燃隐患,满足镁合金加工防爆规范要求。
3、完整工作流程
工件定位装夹→关闭防爆舱门(安全联锁确认)→调用加工程序→六轴联动 + 摇篮回转,多姿态完成各部位去毛刺打磨→加工完成,主轴回零→除尘系统延时吹扫舱内残留镁粉尘→开门卸料。
三、典型应用
1、新能源汽车领域
典型工件:
- 电控 MCU 壳体、高压配电盒 PDU 壳体
- 驱动电机壳体、减速器壳体、电机端盖
- 仪表板横梁(CCB)、座椅镁合金骨架
- 电池包镁合金支架、轻量化车身结构压铸件
2、汽车零部件行业
典型工件:
- 变速箱镁合金壳体
- 发动机镁合金缸盖罩
- 转向系统壳体
- 各类支架类压铸件
3、3C 消费电子行业
典型工件:
- 笔记本电脑镁合金中框
- 平板壳体
- 散热模组
- 精密支架
4、航空航天与低空经济(无人机 /eVTOL)
典型工件:
- 无人机机身框架
- 旋翼臂
- 航空设备壳体
- 机载精密支架
5、工业机器人与智能装备
典型工件:
- 人形机器人关节壳体
- 机械臂镁合金结构件
- 伺服电机镁合金外壳
6、通用压铸零部件拓展
设备也可兼容部分铝合金压铸件去毛刺加工,可用于汽配、电动工具壳体等工件,实现一机多品种柔性生产。
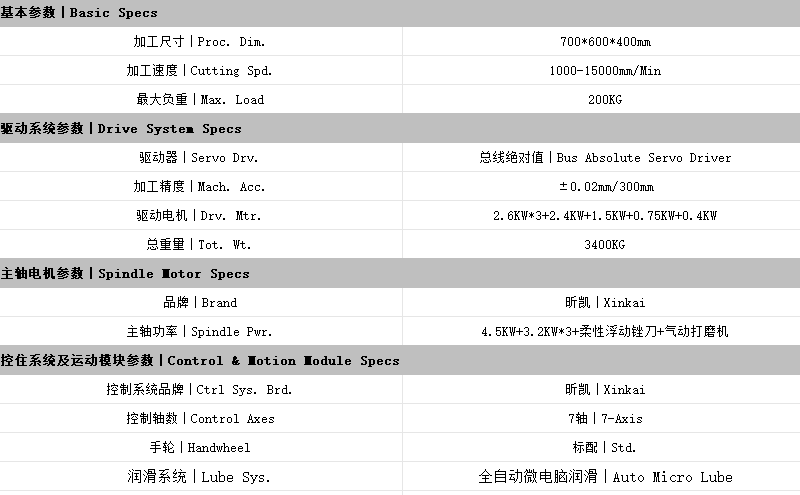
四、主要技术参数
五、加工成品展示


